工业自动化设备:从PLC到工业机器人,一文读懂智能工厂的底层逻辑
在制造业转型升级的浪潮中,"工业自动化设备"早已不是陌生词汇。但很多企业在做产线规划时,仍然会把自动化简单理解为"用机器换人",结果设备买了一堆,产线效率却没提上去。问题往往出在对自动化设备体系缺乏整体认知——工业自动化不是单台设备的堆砌,而是一套由控制层、驱动层、执行层、感知层协同工作的技术架构。本文结合信息传输与软件信息技术服务的行业视角,系统梳理工业自动化设备的核心构成、选型逻辑与改造路径,帮助工厂管理者和技术人员建立清晰的判断框架。
工业自动化设备到底包含哪些层级
从工程实践看,一套完整的工业自动化设备体系通常可以划分为四个层级,各层之间通过工业通信网络连接,形成闭环控制。
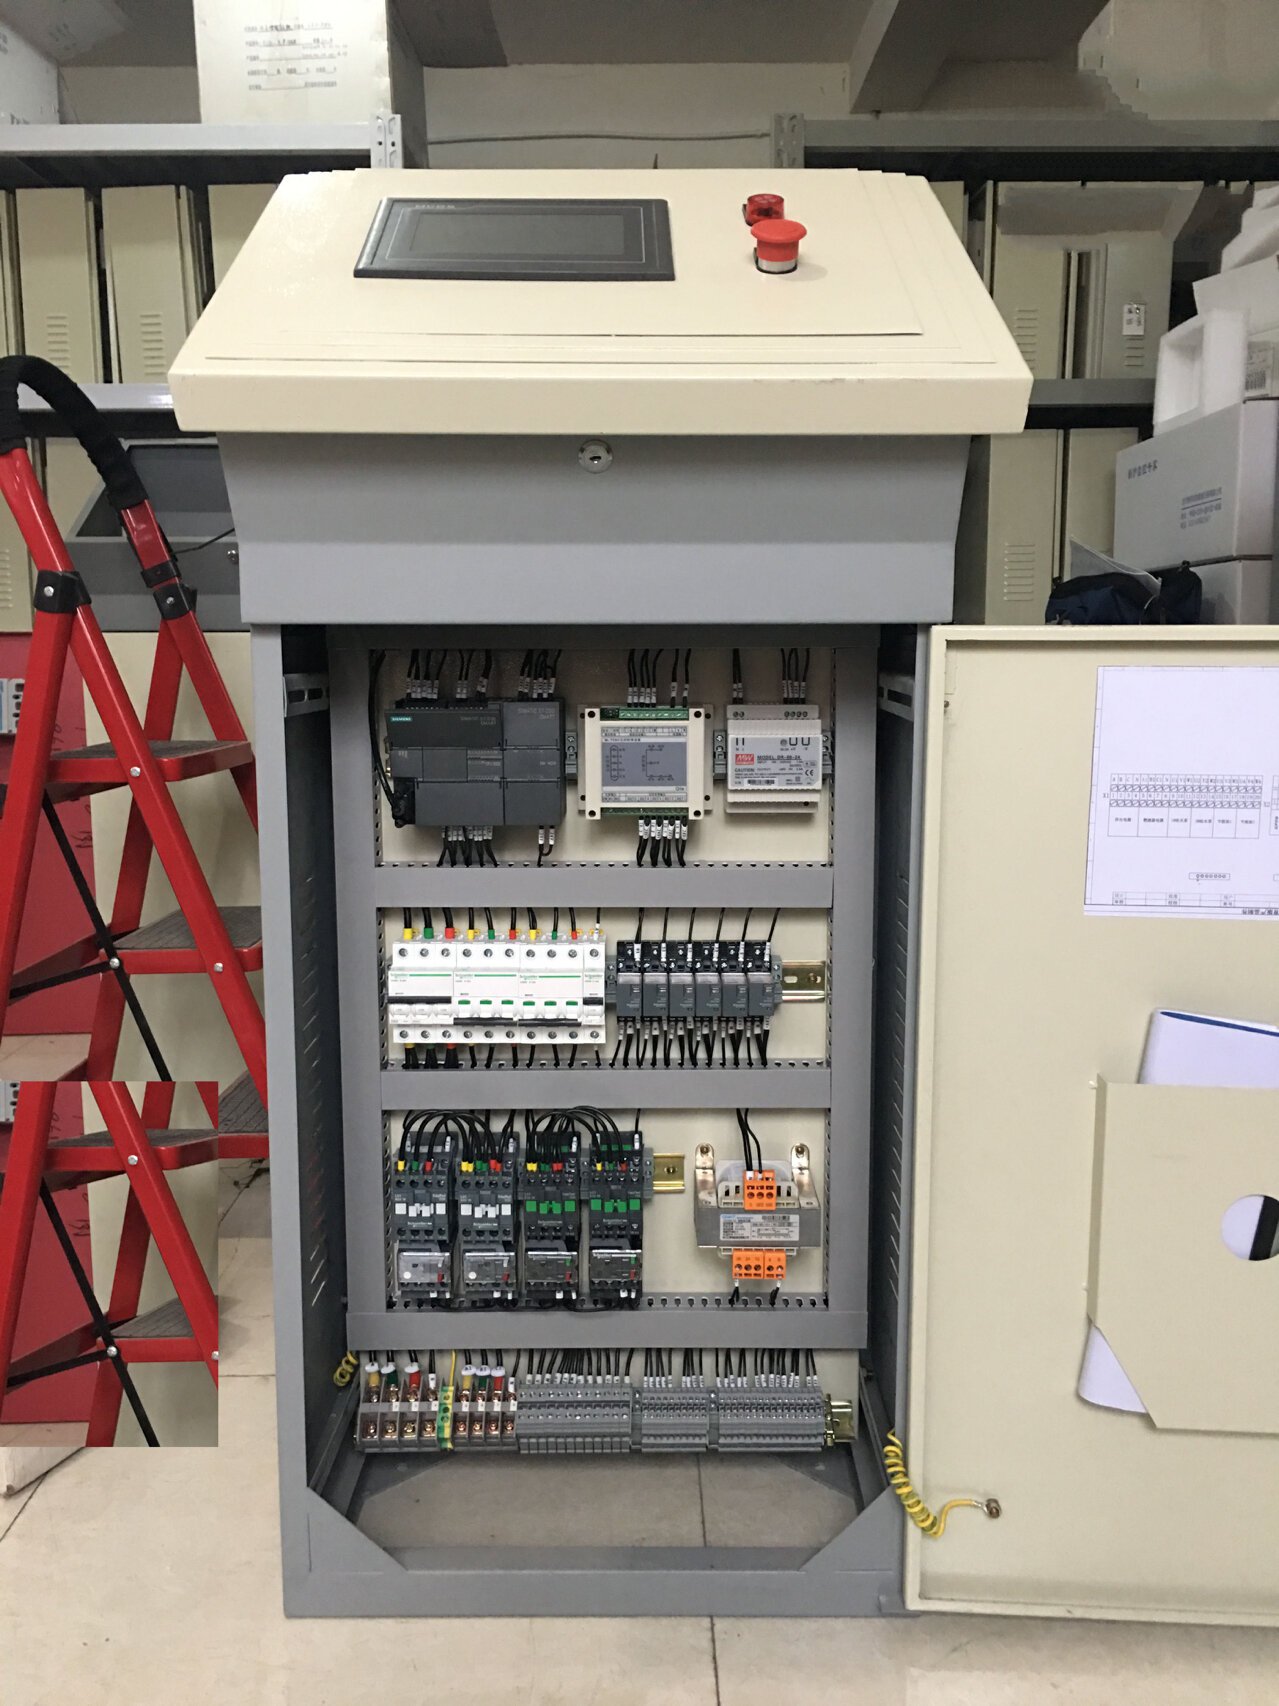
- 控制层:以PLC控制系统为核心,负责逻辑运算、顺序控制和数据处理。中大型产线还会配套上位机SCADA系统、工业组态软件,实现集中监控与数据采集。
- 驱动层:包括伺服电机驱动、变频器、步进驱动等,负责把控制指令转化为精确的力矩、速度和位置输出。驱动选型直接决定设备的响应精度和能耗水平。
- 执行层:涵盖气缸、电缸、工业机器人、传送机构等,是真正完成抓取、搬运、装配、焊接等动作的环节。
- 感知层:由各类传感器、编码器、视觉系统、触摸屏人机界面构成,负责状态反馈与人机交互。传感器选型的合理性,往往决定了整条产线的稳定性上限。
这四层并非孤立存在。以一条典型的自动化装配线为例,PLC发出指令,经现场总线传至伺服驱动器,伺服电机带动机械手完成定位,光电传感器确认工件到位后回传信号,触摸屏人机界面同步显示节拍与报警信息。任何一个环节的通信协议不兼容或响应延迟,都会成为整线的瓶颈。因此,工业自动化设备的价值不在于单机参数多亮眼,而在于系统集成的匹配度。
PLC控制系统与伺服驱动:自动化的"大脑"与"肌肉"
PLC控制系统是工业自动化设备的中枢。当前主流选型中,小型单机设备多采用紧凑型PLC,点数在几十点以内;中大型产线则倾向模块化PLC,支持扩展I/O、模拟量、通信模块,并可接入以太网实现与MES系统的数据对接。值得注意的是,随着信息技术服务与工业互联网的融合,越来越多的PLC开始承担边缘计算角色,在本地完成数据预处理后再上传云平台,这对控制器的通信能力和运算余量提出了更高要求。
伺服电机驱动则是执行精度的关键。选型时需重点关注三组参数:额定转矩与峰值转矩是否覆盖负载工况、编码器分辨率是否满足定位精度、驱动器是否支持所需的控制模式(位置、速度、转矩)。实践中常见误区是只看电机功率而忽略惯量匹配,导致设备在高速启停时出现抖动或过冲。此外,变频器在风机、水泵类负载中依然是性价比之选,而伺服更适合需要精确位置控制的场合,二者不可简单互相替代。
触摸屏人机界面与传感器选型:被低估的稳定性因素
触摸屏人机界面(HMI)是操作人员与设备对话的窗口。好的HMI设计不只是"能点就行",而要兼顾报警分级、参数权限管理、历史数据追溯。在系统集成项目中,HMI与PLC的地址映射若规划混乱,后期维护成本会成倍增加。建议在项目初期就建立统一的变量命名规范和画面层级结构,这对多台设备联网后的集中运维尤为重要。
传感器选型同样需要工程思维。光电传感器适合检测工件有无,接近开关适合金属定位,激光位移传感器用于高精度测距,而视觉系统则承担尺寸检测、字符识别等复杂任务。选型时应综合考虑检测距离、环境光干扰、粉尘油污、响应频率等因素。很多产线故障并非设备本身质量问题,而是传感器在恶劣工况下选型偏乐观,导致误检率居高不下。
工业机器人集成与自动化生产线改造的落地要点
工业机器人集成不是买一台机器人装上就能用。完整的集成方案包括末端执行器设计、工件定位工装、安全防护、机器人与产线PLC的通信联调,以及节拍仿真验证。在汽车零部件、3C电子、食品包装等行业,机器人集成的成败往往取决于工装夹具的精度和来料一致性,而非机器人本体品牌。
对于存量工厂而言,自动化生产线改造是更现实的选择。改造前应做三件事:一是梳理现有工艺流程,识别真正的人工瓶颈工序;二是评估电气控制柜的承载能力,老旧柜体在增加伺服和机器人后常面临容量与散热不足;三是确认通信架构能否支撑新增设备的数据接入。电气控制柜定制环节尤其不能将就,合理的布线分区、接地设计和散热方案,是设备长期稳定运行的基础保障。改造宜分阶段推进,先打通单机自动化,再实现线体联动,最后接入数据采集与运维平台,避免一次性大改带来的停产风险。
从设备到数据:自动化与信息技术的融合趋势
工业自动化设备正在从"孤岛运行"走向"数据互联"。借助工业以太网、边缘网关和云平台,产线的运行状态、能耗数据、故障记录可以实时汇聚,为预测性维护和工艺优化提供依据。这与信息传输、软件和信息技术服务业的能力高度契合——系统集成商不仅需要懂电气控制,还要具备数据库、网络通信和运维平台的建设能力。对于制造企业来说,选择自动化合作伙伴时,不妨考察其是否具备"设备+软件+运维"的综合服务能力,这往往比单纯比较硬件报价更有价值。
如果您正在规划新产线,或希望对手头的旧设备进行自动化升级,建议从控制架构梳理和关键设备选型入手,先做小范围验证,再逐步推广。工业自动化设备的投入周期长、牵涉面广,稳扎稳打的技术路线,远比追求一步到位更可靠。